Fertigungsprogramm
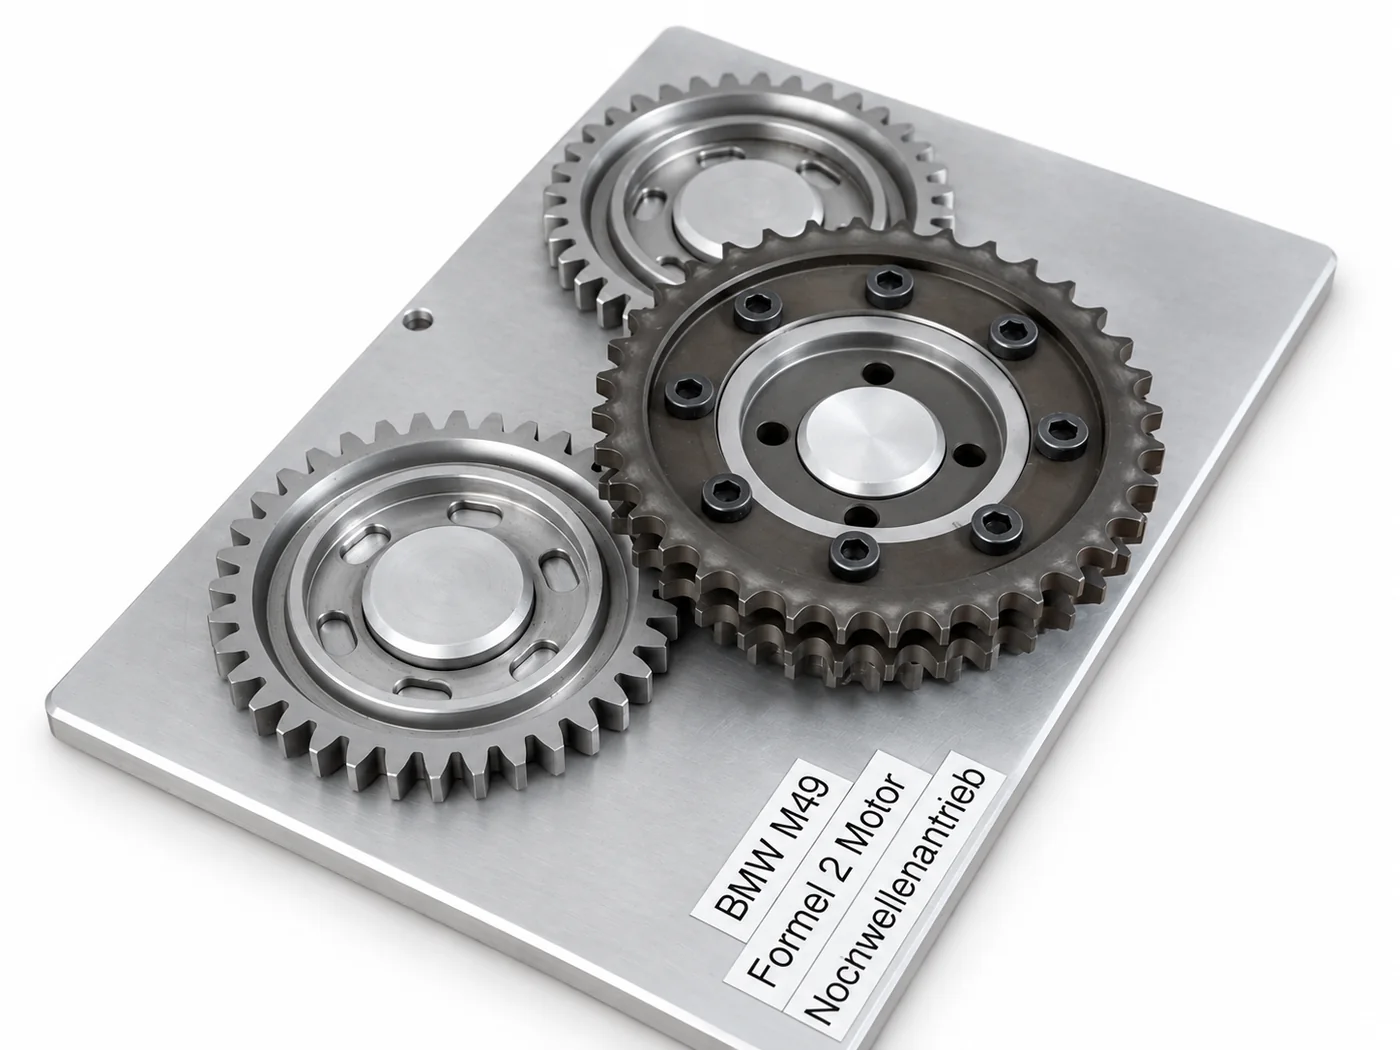
Auf unseren Dreh- und Verzahnungsmaschinen entstehen:
CNC-Drehteile bis 500 mm Drehdurchmesser
Auf der Seiler SLZ 570 mit Heidenhain-Steuerung, Stückgewichte bis 500 kg zwischen den Spitzen. Konventionell drehen wir bis 600 mm Durchmesser und 1800 mm Länge.Zahnräder, gerade- und schrägverzahnt
Innen wie außen, bis 500 mm Durchmesser und Modul 8. Schrägverzahnung läuft ruhiger und trägt mehr, erzeugt aber Axialkräfte – welche Variante passt, klären wir anhand von Einbausituation und Lagerung.Sonderverzahnungen nach Zeichnung oder Muster
Auch Profile, für die es keine Normwerkzeuge gibt – dann lassen wir das passende Werkzeug als Sonderanfertigung herstellen. Ihr Auftrag scheitert bei uns nicht am Werkzeugschrank.Kettenräder bis 500 mm Durchmesser
Auch für den Ventiltrieb klassischer Motoren, wo Originalteile längst entfallen sind. Nach Muster gefertigt, mit korrekter Teilung und Zahnform, damit die Kette sauber aufläuft.Keilwellen und Nutverzahnungen
Innennuten gestoßen oder geräumt bis 32 mm Breite und 200 mm Länge. Der Arbeitsgang, den die meisten Werkstätten zukaufen müssen – bei uns steht die Maschine im Haus.Getriebewellen bis 800 mm Länge
Gerade oder schräg verzahnt, aus einem Stück gefertigt und vergütet. Für Renngetriebe auf Wunsch mit geschliffener Verzahnung und Messprotokoll.Ersatzteile für nicht mehr lieferbare Getriebeteile
Auch von anderen Herstellern als Porsche. Wenn ein Zahnrad oder eine Welle seit Jahrzehnten aus dem Programm ist, ist das Altteil die Vorlage – vermessen, gezeichnet, neu gefertigt.
Wir verfügen über einen umfangreichen Bestand an Normwerkzeugen und eine Vielzahl von Sonderwerkzeugen aus der Automobilindustrie. Fehlt ein Profil, lassen wir das passende Werkzeug als Sonderanfertigung herstellen – Ihr Auftrag scheitert nicht am Werkzeugschrank.
Gerade verzahnt oder schräg verzahnt?
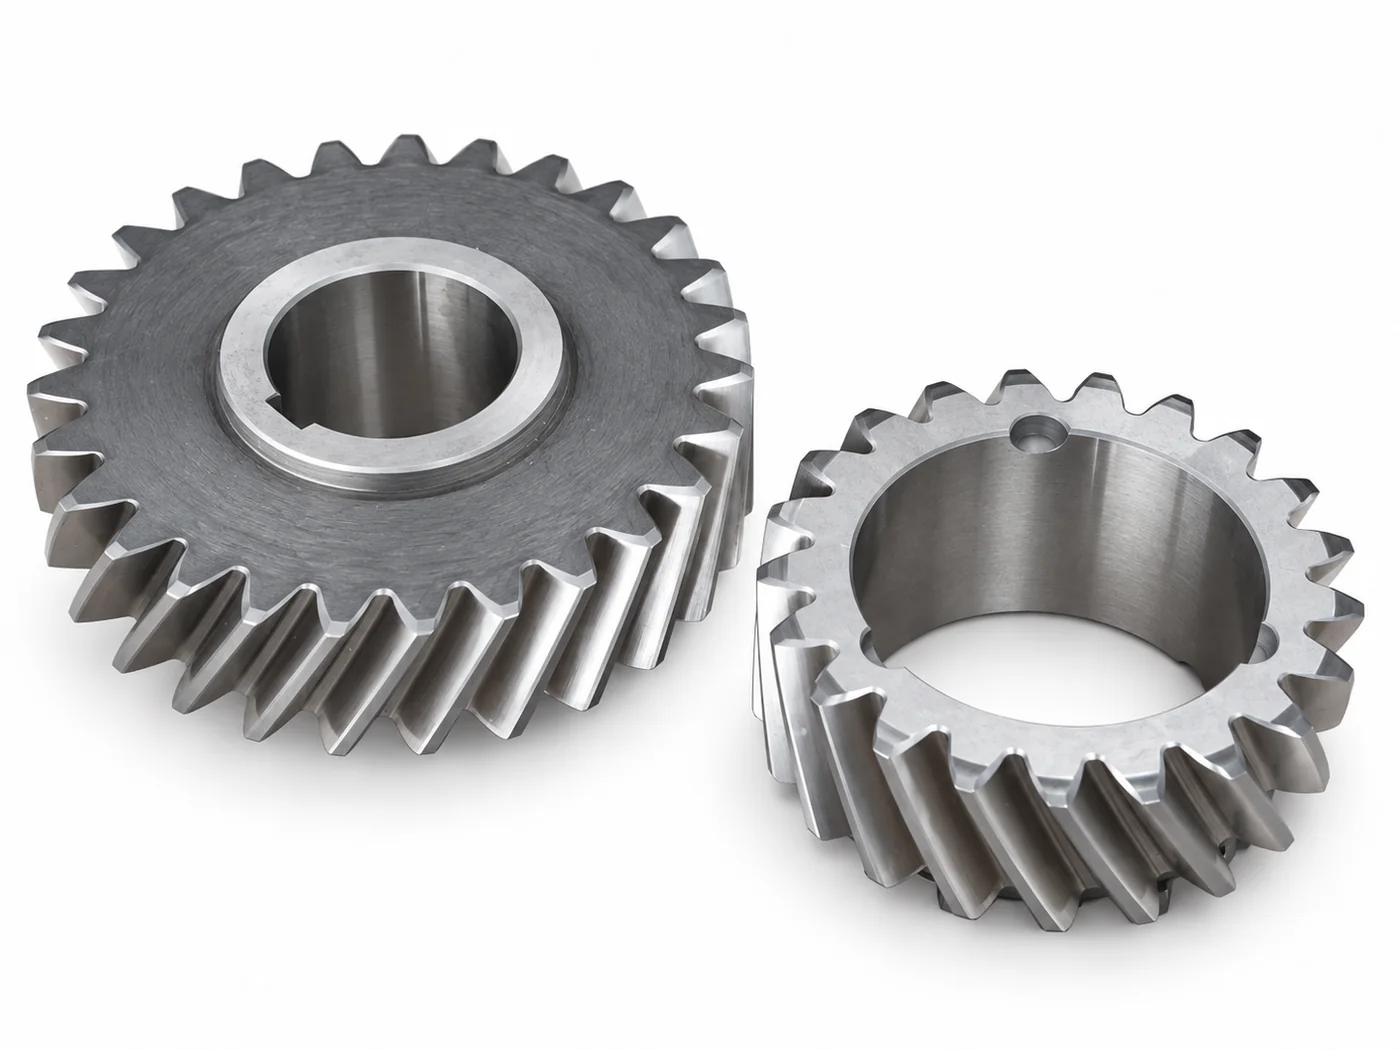
Die Frage entscheidet mehr als nur das Geräusch, und sie kommt bei fast jeder Anfrage auf.
Ein gerade verzahntes Getriebe überträgt die Kraft ohne seitliche Kräfte: Die Zähne stehen parallel zur Achse, es entsteht keine Axialkraft, die Lagerung bleibt einfach. Dafür greift immer nur ein Zahnpaar auf einmal — das ist der typische, singende Ton, den man aus dem Rennsport kennt. Weil weniger Reibung entsteht und die Verzahnung kürzer baut, ist die Geradverzahnung dort zu Hause, wo Wirkungsgrad und Robustheit vor Laufruhe gehen.
Schräg verzahnt läuft deutlich ruhiger, weil sich mehrere Zähne überschneidend im Eingriff befinden, und trägt bei gleicher Baugröße mehr. Der Preis ist die Axialkraft, die dabei entsteht — sie muss über entsprechende Lager abgefangen werden.
Wir fertigen beides, innen wie außen, bis 500 mm Durchmesser und Modul 8. Welche Variante zu Ihrem Teil passt, hängt an Einbausituation, Lagerung und Einsatzzweck — schicken Sie uns die Zeichnung oder das Altteil, dann klären wir das gemeinsam.
Vom Altteil zur Zeichnung zum Neuteil
Der häufigste Fall: Es existiert nur noch das verschlissene oder gebrochene Original. Wir vermessen das Muster, bestimmen Modul, Eingriffswinkel und Korrekturen, erstellen die CAD-Zeichnung im DWG/DXF-Format und fertigen das Neuteil – ein Ansprechpartner von der ersten Messung bis zum einbaufertigen Teil.
Fertigung nach Ihrer Zeichnung
Werkstätten, Restaurierer und Maschinenbauer nutzen uns als verlängerte Werkbank:
Dreh-, Fräs- und Bohrarbeiten nach Zeichnung
Wenn Ihre eigene Kapazität nicht reicht oder das Teil zu groß für Ihre Maschinen ist. Termine sagen wir verbindlich zu.Nuten stoßen und räumen bis 32 mm Breite
Passfedernuten, Keilnuten und Innenprofile in Naben, Zahnrädern, Riemenscheiben und Flanschen. Auch als Einzelstück, obwohl Räumen sonst als Serienverfahren gilt.WIG-Schweißen von Stahl, Edelstahl und Aluminium
Sauber und verzugsarm, damit das Bauteil danach noch auf Maß bearbeitet werden kann. Typisch sind gerissene Halterungen und Gehäusepartien an Old- und Youngtimern.Laserteile und Oberflächenveredelung
Wasserstrahlen und Magnesium-Beizen im eigenen Haus; Galvanisieren, Pulverbeschichten und Lackieren organisieren wir mit bewährten Partnern – alles aus einer Hand. Bei restaurierten Fahrzeugen zählt oft die originalgetreue Optik, nicht Hochglanz; darauf stimmen wir die Oberfläche ab.
Qualität, die messbar ist
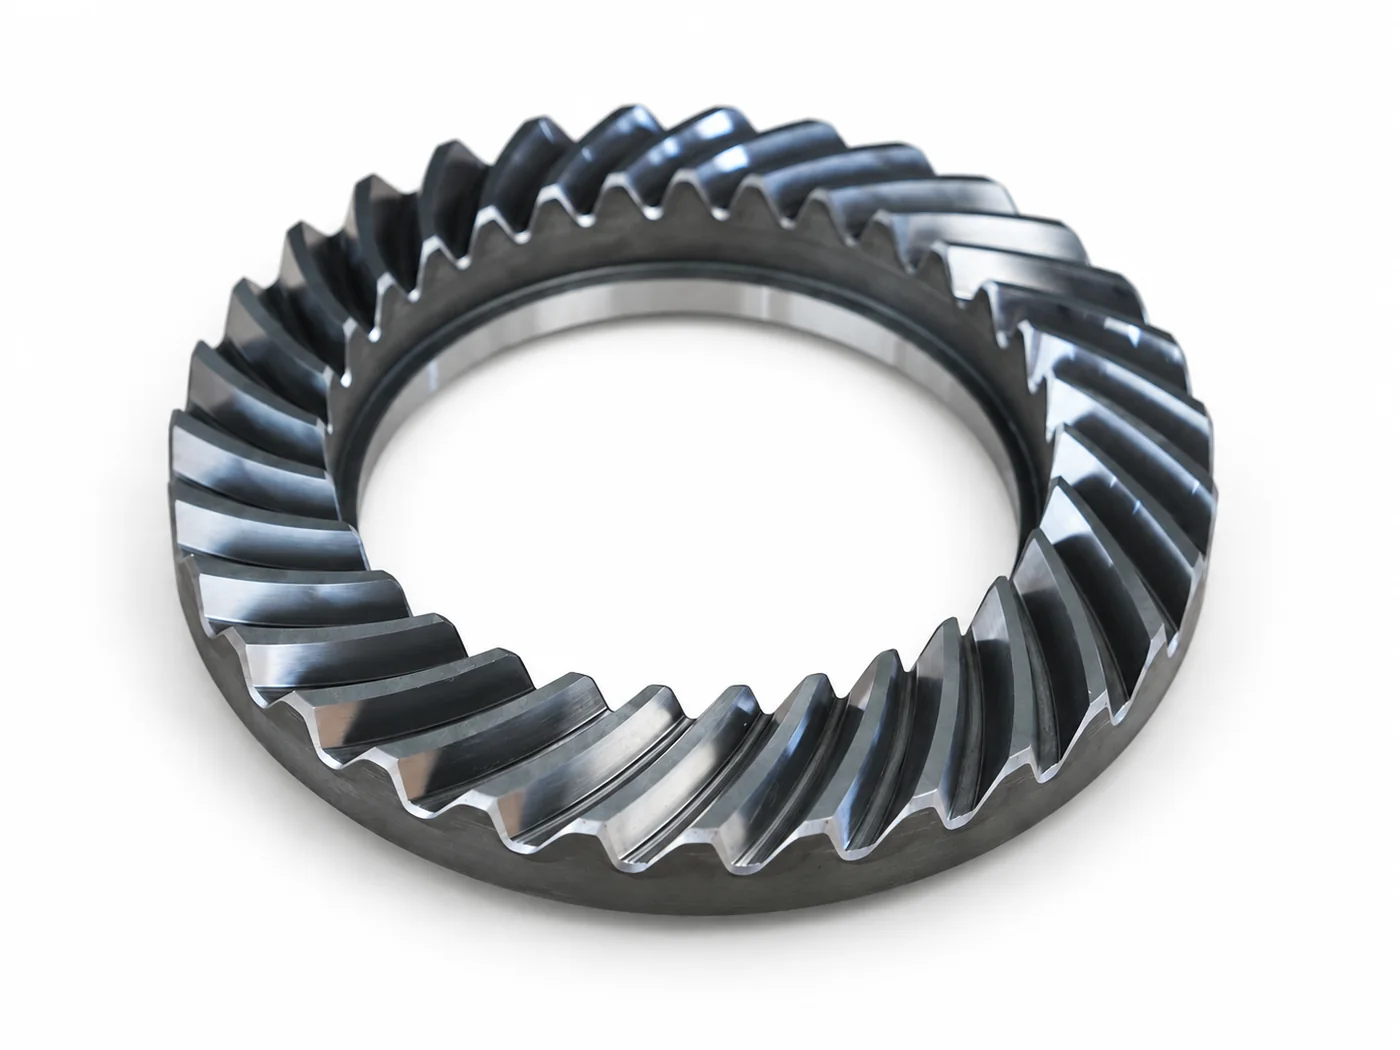
Verzahnungsqualität ist kein Versprechen, sondern ein Messwert. Geschliffene Verzahnungen fertigen wir mit Toleranzen bis in den Bereich von 0,0025 mm – auf Wunsch mit Messprotokoll zum Teil.
Woher dieser Wert kommt, lässt sich am bekanntesten Teil aus unserem Programm zeigen: Der Triebsatz 8:35 für das Porsche-915-Getriebe – die kurze Übersetzung aus 911 RS und RSR – wird im Vor- und Rücklauf geschliffen statt gefräst und geläppt. Jeder Satz ist durchnummeriert, zu jedem existiert ein Messprotokoll, und das Einstellmaß für optimale Laufruhe ist auf der Stirnseite des Trieblings eingeätzt.
Ein Zahnrad nach Zeichnung entsteht auf denselben Maschinen, mit derselben Messung und derselben Dokumentation. Die Rennsportverzahnung ist nicht das Nebengeschäft neben der Zahnradfertigung – sie ist der Nachweis, welche Genauigkeit dieser Betrieb erreicht.